プレス機代わりに使って、車輪・車軸の圧入をすることが多くなり、
Z軸の下方トラベル量が足りない事が、工作上、不便になってきました。
これは、Z軸の送りネジを、長いものに交換すれば済む事なので、
送りネジを加工・交換することにしました。

このため小径エンドミルがワークに届かなかったり・・・
車軸の圧入時に、テーブルに台を重ねて置かねばならなかったり・・・
Z軸送りネジが短く、ストッパーも作用するため、
これ以上、コラムを下げる事ができず、
度々、加工に支障を来たします。
| フライス盤 Z軸トラベル量の拡大 Expansion of Z-axis travel amount for milling machines. 駆動系と制御系を改造したフライス盤は、その後、ほとんど手が掛からず、良い子にしていましたが、このところ・・・ |
| 小径・短いエンドミルでの加工や、 プレス機代わりに使って、車輪・車軸の圧入をすることが多くなり、 Z軸の下方トラベル量が足りない事が、工作上、不便になってきました。 これは、Z軸の送りネジを、長いものに交換すれば済む事なので、 送りネジを加工・交換することにしました。 |
|
| |
| 最もコラムを下げた状態。コレット先端からテーブル面まで35mm程あります。 このため小径エンドミルがワークに届かなかったり・・・ 車軸の圧入時に、テーブルに台を重ねて置かねばならなかったり・・・ Z軸送りネジが短く、ストッパーも作用するため、 これ以上、コラムを下げる事ができず、 度々、加工に支障を来たします。 |
| 2021/12/07 作図 | |
 | |
| 置き換えるZ軸送りネジの加工図です。 図面は機体差もありうるので、あくまで参考程度に見て下さい。 元の送りネジは全長310mmでしたが、400mmに延ばしました。 材料は M10×P1.5 のステンレス左ネジ 1m をモノタロウで購入し、切断して使用。 通常ネジとは異り 左ネジ(逆ネジ)なので御注意。 左端のスパナ掛けは、右端のM6ネジを切る際に使用します。 材料がステンレスなので固く、スパナを掛けないとネジ切りができませんので・・・ |
|
| 2021/12/09 | |
 | |
| 先ず、旋盤を使って端面を仕上げます・・・ ネジ山が傷まないよう、 φ10銅パイプを切り開いて、スリ割り状に加工したものを挟んでから、 四つ爪チャックで把握しました。 |
|
 | |
| d=2センタードリルで、センター押し用の穴明け・・・ |
|
 | |
| 回転センターで一端を支持し、 先に φ7.95 で 46.5mm 全長に渡って仕上げてしまいます。 元のM10逆ネジ痕が、表面に薄っすら残りましたが支障ありません。 材料が固く粘りが強いため、切削時に多少ビビり気味だったのですが スローアウェイチップをDCMT070208-FV NX2525(三菱)に代え、 切り込み深さを十分浅くしたところ、 ビビりも止まり、滑らかに仕上げる事が出来ました。 ビビりを止めるにはチップを代える、 回転数、送り量、切り込み深さを変えるの他、 切削油を与えるなどの方法があります。 本機 Compact3 のベッド(主レール)は小型ながら鋳鉄製ですが、 とある模型店の御主人に、 旋盤はやはりベッドが命です。他の部分は交換や改造でなんとかなります。 ベッドが丸棒の旋盤は、剛性が十分ではなく、ビリツキが出やすい。 精度も出ないから導入を避けた方が賢明ですと、アドバイス頂いたことがあります。 その助言には今も感謝しております。 さて、次ですが、図面右端 M6ネジ外径を切削し、 さらに、この旋盤上でダイスホルダを使ってM6ネジを形成します。 被削材がステンレスなのでネジ切りが固く、四つ爪チャックの把握力では空転してしまい、 スパナを掛けて回さないとネジ切りできませんでした。 また、切削抵抗を減らすため、M6ダイスを最も開いた状態でネジ切りを行いました。 |
 | |
| キー溝加工はφ3エンドミルを使ってフライス盤で行いました。 キーは、幅3mm長さ10mmの両丸平行キーでしたが、 オリジナルを、そのまま流用しています。 写真は送りネジを定位置にセットし、キーを嵌めたところ。 キーは少し圧入気味にする必要がありました。 従って、今後、簡単には分解は出来なくなりました。 この後、ハンドルを取り付けて終了です。 ところで、たまに鉄道模型界でも改造工作機械等で、 キーを使用している場面にお目にかかりますが、 そもそも信頼性が担保されている、標準サイズ・標準品でなかったり、 焼き入れ材や冷間引き抜き材でもない、手近な材料を流用して、 強度が大幅に不足していると思われる例を垣間見ることがあります。 場合によっては、こういったことが 重大な危険を招く恐れがありますので、注意する必要があると思います。 |
|
 | |
| ハンドルを取り付けたところ・・・ ハンドルは写真の様に、回転半径を約2倍に大きく(半径:約80mm)し、 昇降・微調を楽にしています。 なお、ハンドルはプラスチックなので、浸食性の強い鉱油が付着すると、 非常に割れ易くなりますので、御注意。 |
|
| 2021/12/10 | |
 | |
| 組み立てを終えた状態。赤矢印が交換したZ軸送りねじ。 下限ストッパーとなるボルトも外していますが殆ど判りません。 奥まったところからなので、写真が撮りづらいです・・・ ご覧の様に、コレットがテーブルに接するところまで、下げる事ができるように・・・ |
|
| フライス盤 Y軸トラベル量の拡大 Expansion of Y-axis travel amount for milling machines. Y軸の移動量も最大化します・・・ |
| 2023/09/30 | |
 | |
| XYステージを、奥側、コラムギリギリまで移動できる様しました・・・ 元は、最大限移動させても10mm程、すき間が開いていました。 |
|
 | |
| FM80E-Aの場合、矢印の箇所に、旋削した12mm厚スペーサを挟むだけで済みました。 その代わり、すき間が開いて送りネジが見えるようになってしまいましたが・・・ XYステージの手前側への移動量は、 送りネジ長さに、元々十分な余裕があったため変わっていません。 |
|
| フライス盤 X軸トラベル量の拡大 Expansion of X-axis travel amount for milling machines. X軸の移動量も最大化します・・・ |
| 2024/01/19 | |
 |
|
| フライス盤テーブルのX軸可動範囲を広げました・・・ 当初は、テーブルを限界まで左に寄せても、上写真の所まででした。 テーブル左端は十分なのですが、 テーブル右端から25mm程は、主軸を配置できず無駄になっています。 右にポツンと置いてあるのが、下で使う延長軸。 |
|
 |
|
| 軸受部材に外径Φ14mm厚さ7mmのカラーを挟み、 送りネジには、ハンドルがテーブル基部と干渉しないよう、30mm延長する軸を付けました。 この状態での、精度は恐らく低下するでしょうが、 それより、テーブルの可動範囲が必要な事が多々あります。 |
|
 |
|
| 30mm延長軸の図面です。 |
|
 |
|
| テーブル右端まで移動できるようになりました・・・ X軸DROは一時的に外しています。こちらは後で何んとかします。 |
|
| フライス盤軸受の スラスト・ベアリング化 Conversion of milling machine bearings to thrust bearings. 当局のフライス盤ですが、X・Y軸、送りネジに係わる、ガタ・バックラッシュが大きく、 ダウンカットが困難など、不都合が多いので、軸受を、スラスト・ベアリング支持に改造します。 |
| 2026/05/01 |
 |
|
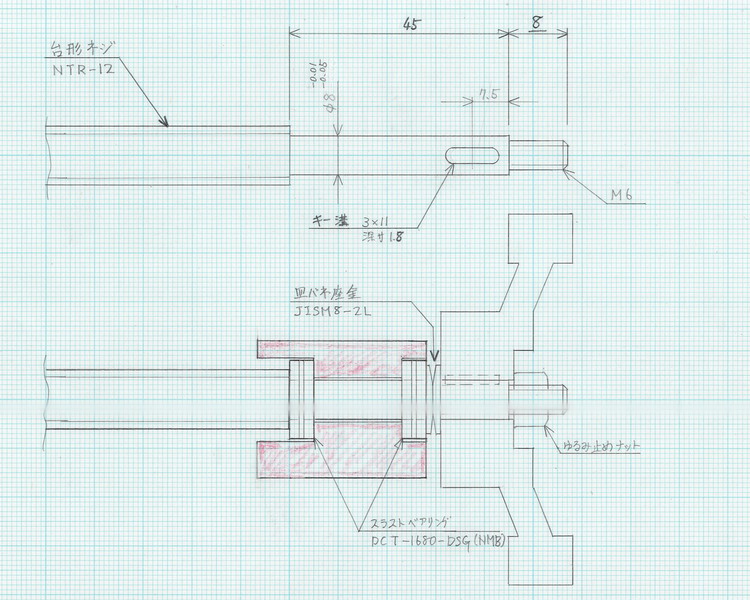
| 計画図です。 スラスト・ベアリング 2個で、支持ブロック(赤着色)を挟み、 さらに2枚の、皿バネ座金 を介してスラスト・ベアリングを与圧(設計軸力 100kgf)する事で、 この部分で発生する、ガタ・バックラッシュを無くしてしまおうと云う訳です。 スラスト・ベアリングだけでなく、 軸に、皿バネ座金を追加する事で、安定した与圧を加えるところが、 重要なポイントです。 |
 |
|
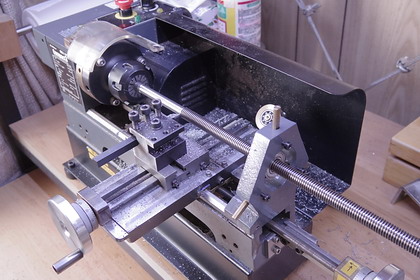
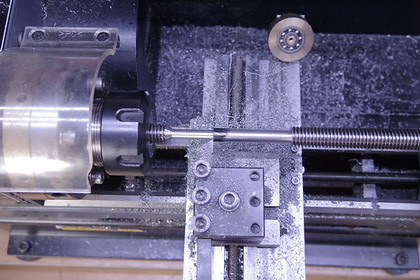
| X軸の送りネジは、長さが不足するので、市販の 台形ネジ を使って新製します。 その追加工のセッティング。 固定振れ止めに加えて、内径 Φ12 のベアリングで支持しています。 なお、Y軸は元の台形ネジを、そのまま使用する様、しました。 |
 |
|
| ほぼ、旋削を終えたところ。 小型旋盤で、鉄材をビビリ痕無く、きれいに仕上げるのは、なかなか難しいですが、 旋盤チップに NX2525 を使って、なんとか仕上げることができました。 この後、突っ切りで、左側ネジ部を切り離します。 |
 |
|
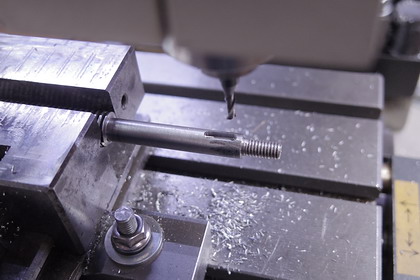
| キー溝の加工。 エッジファインダーとDROを使って軸中心を割り出します。 |
 |
|
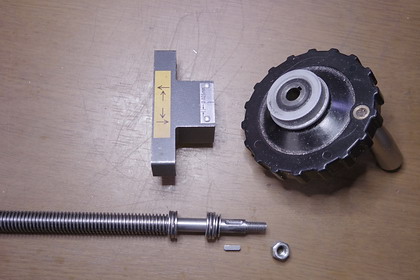
| このような部品が組み合わさります。 左上、矢印が書いてあるのが支持ブロック。 いかにも、ベアリングを組み込んでくださいと云わんばかりの形状。 メーカーにも、この程度は自分で改造してくださいと云われているような気が・・・ |
 |
|
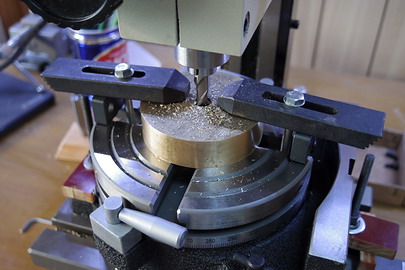
| 支持ブロックに、スラスト・ベアリングが入る部分の穴加工は、 ロータリーテーブルとエンドミルを用いますが、 写真を撮り忘れたので、似たような写真で代用します。 上写真のようなセッティングで、ロータリーテーブルを次第に主軸から偏心させて削り、穴を広げます。 もちろん、ワークとなる支持ブロックの穴と、それを載せるロータリーテーブルとのセンターは、 正確に一致させる必要があります。 フライス盤を、そのフライス盤自身で加工することになるため、 作業工程は、頭をヒネります。 ボケ防止にもなるかな? |
 |
|
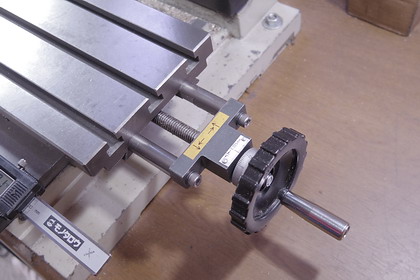
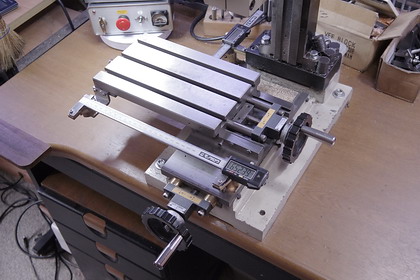
| 組立が終わったX軸。スラスト・ベアリングを仕込んでいる事は、外観からは判りません。 従来のナット止め方式とは違って、この部分のガタ・バックラッシュが皆無になりました。 にも関わらず調整が非常に楽なのも特筆すべきなところ。 また、軸ハンドルの回転は、重くもなく回転ムラもなく、使用感が格段に向上しました。 特に、細かな刃先の感触が、ハンドルに直接伝わって来る様になったので、 これから、加工技術が向上するのではないかと期待されます。 一方、なお残されたガタ・バックラッシュの発生源は、 フィード・スクリュー・ナットと、台形ネジ間の、約 0.2mm(実測)があります。 取り敢えずこのまま使用を重ねてみて、不都合があれば、また対策を考えることにします。 ネット上には、ゼロ・バックラッシュのフィード・スクリュー製作法も 多数アップされている事ですので・・・ |
 |
|
| 支持ブロックに、妙なスペーサーが付いているのは、 テーブルの可動範囲を最大化する為です・・・ |
| 2026/05/29 |
 |
|
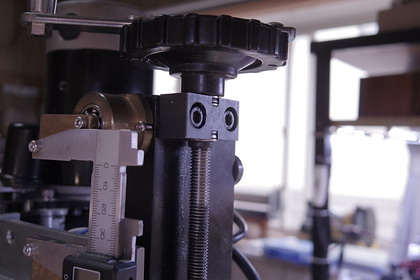
| 後日、フライス盤のZ軸(高さ方向)にもスラストベアリングを入れました。 二組のスラストベアリングが、少し見えています。 |
ところで、既に当局の旋盤は、 縦送りネジ、横送りネジ、共にスラスト・ベアリング化を施してありましたが、 加えて今回のように皿バネ座金二枚を追加し、定常的に与圧を加えた結果、 操作感が向上し、バックラッシュも減らす事ができました。 |
| この頁 「フライスXYZ軸」 URL https://musikfest.ran-maru.net/OJQ031.html |
| Return to top of page |  |